
Recorridos de ejes definibles individualmente
El espacio de trabajo y los recorridos de los ejes se adaptan a las dimensiones reales de su pieza, y no a una medida de catálogo.
Fresadora de puente
En Assemblean no consideramos únicamente la máquina. Desarrollamos la solución a partir de su tarea de fabricación concreta: la geometría de la pieza, el material, el tamaño de lote, los requisitos de precisión, el tiempo de mecanizado y el grado de automatización deseado determinan qué cinemática de máquina resulta técnica y económicamente adecuada.
La construcción de la máquina, el control y el diseño del proceso surgen así de una sola fuente: desde la primera valoración técnica hasta la puesta en marcha.

Resumen del servicio
Una fresadora de puente es una fresadora CNC en la que el cabezal de fresado se desplaza sobre una estructura de máquina en forma de puente. La pieza se encuentra dentro o debajo de este puente. Según la configuración, es el puente el que se desplaza sobre la pieza, o bien la pieza se mueve a través del puente sobre una mesa de máquina desplazable.
La ventaja esencial de esta construcción reside en el amplio espacio de trabajo disponible. Por ello, las fresadoras de puente son especialmente adecuadas para piezas de gran superficie, placas, componentes de máquina, moldes, perfiles y piezas estructurales.
El control CNC mueve el husillo de fresado y los ejes a partir de una trayectoria de herramienta programada previamente, que normalmente se genera a partir de un modelo CAD en un software CAM y se transmite al control de la máquina mediante un postprocesador. Según la cinemática de la máquina, la herramienta puede mecanizar la pieza en tres ejes o, en conceptos de máquina más avanzados, adicionalmente mediante ejes de giro y basculación.
Componentes centrales
Entre los componentes esenciales de una fresadora de puente se encuentran:
El espacio de trabajo y los recorridos de los ejes se adaptan a las dimensiones reales de su pieza, y no a una medida de catálogo.
Desde el fresado plano y de cajeras más sencillo hasta el mecanizado simultáneo de superficies de forma libre complejas.
El aluminio, el acero, los plásticos y los materiales compuestos plantean cada uno exigencias propias en cuanto a rigidez, husillo y refrigeración.
El sistema de sujeción, el cambiador automático de herramientas y la metrología se planifican como un sistema de proceso coherente.
Desde el manejo manual hasta la fabricación asistida por robots y sin operario.
En Assemblean, la construcción de la máquina, la tecnología de control y el diseño del proceso surgen de un proceso de ingeniería continuo.
En la práctica, estos términos se emplean en ocasiones como sinónimos. Qué configuración resulta técnicamente adecuada depende menos de la denominación que del tamaño y el peso de la pieza, las fuerzas de mecanizado y la dinámica requerida.
| Parámetro de análisis | Fresadora de puente | Fresadora de pórtico | Fresadora gantry | Taller de fresado de puente |
|---|---|---|---|---|
| Significado | Término técnico general para cualquier fresadora con estructura de puente | Denominación más breve y coloquial | Configuración en la que el puente se mueve sobre una pieza fija | Denominación de grandes máquinas de puente a escala industrial |
| Uso lingüístico habitual | Bibliografía técnica y construcción de máquinas en general | Sobre todo en sistemas CNC más pequeños | Cuando se quiere destacar el movimiento del puente | En la construcción de maquinaria especial industrial |
| Tamaño de construcción habitual | De pequeño a muy grande | De pequeño a mediano | De mediano a grande | Muy grande |
Las fresadoras de puente despliegan sus ventajas en piezas grandes, pesadas o de gran superficie. En cambio, para piezas muy pequeñas o fuerzas de corte extremadamente altas, un centro de mecanizado CNC compacto puede ser la opción técnica o económicamente más adecuada.
El siguiente resumen recoge cuándo conviene más cada máquina; la decisión correcta siempre parte de la pieza, no de una clase de máquina determinada.
| Parámetro de análisis | Una fresadora de puente encaja cuando… | Otra máquina CNC encaja mejor cuando… |
|---|---|---|
| Tamaño de la pieza | Se fabrican placas grandes, piezas largas o de gran superficie | Las piezas son de tamaño pequeño a mediano |
| Peso de la pieza | Piezas pesadas; según el concepto, la pieza puede permanecer estacionaria | Piezas de peso ligero a medio |
| Espacio de trabajo | Se necesita un espacio de trabajo XY grande y escalable | Basta con un espacio de trabajo compacto |
| Superficies de forma libre 3D y mecanizado multicara | Se debe integrar una cinemática de 5 ejes en un espacio de trabajo grande | Un centro de mecanizado clásico ya cubre la necesidad |
| Piezas de precisión pequeñas | Solo apta de forma limitada | A menudo más económico en máquinas más compactas |
| Lotes muy pequeños | Deben sopesarse cuidadosamente la flexibilidad y el esfuerzo de preparación | Suele prepararse más rápido |
| Producción en serie automatizada | La automatización de herramientas y piezas se integra bien | También es muy posible |
| Necesidad de espacio | Generalmente mayor | A menudo más compacta |
La máquina técnicamente correcta no puede elegirse únicamente en función de un espacio de trabajo o una potencia de husillo. Para un diseño de máquina fiable deben considerarse al menos ocho factores.
La longitud, la anchura y la altura máximas, el peso de la pieza, los medios de sujeción, la longitud de la herramienta y las distancias de seguridad determinan el recorrido necesario, que por lo general es mayor que la propia pieza.
01
Una alta rigidez de la máquina reduce las deformaciones elásticas bajo las fuerzas de mecanizado y, con ello, influye directamente en la precisión dimensional, la calidad de la superficie, la profundidad de pasada posible, el avance, la vida útil de la herramienta y la estabilidad del proceso.
La regla es: mayor rigidez → menor tendencia a la vibración → proceso de fresado más estable → mayor rendimiento de arranque de viruta aprovechable. Una alta potencia de husillo por sí sola aporta poco si la estructura de la máquina no puede absorber las fuerzas generadas.
02
Estos conceptos suelen confundirse. La precisión de posicionamiento describe con qué exactitud un eje alcanza una posición determinada; la repetibilidad, con qué exactitud se vuelve a alcanzar la misma posición en varios desplazamientos de aproximación.
El juego de inversión puede aparecer cuando, al cambiar de sentido, se mueven componentes mecánicos antes de que el eje se desplace realmente en la dirección contraria.
03
La precisión alcanzable en la pieza terminada depende además de otros factores. Por ello, una especificación de máquina de, por ejemplo, ±0,01 mm no significa automáticamente que cada pieza alcance esa tolerancia en cualquier situación de mecanizado.
Los ejes X, Y y Z mueven la herramienta de forma lineal, especialmente adecuados para placas, cajeras, contornos, patrones de taladrado y geometrías 2,5D.
Ejes de giro o basculación adicionales posicionan la herramienta o la pieza; el mecanizado propiamente dicho se realiza después en una orientación fija. Las ventajas son menos cambios de sujeción, más caras de mecanizado y mejor accesibilidad de la herramienta.
Todos los ejes pueden moverse al mismo tiempo durante el mecanizado, especialmente adecuado para superficies de forma libre complejas, socavados, fabricación de moldes, estructuras aeronáuticas y piezas de máquina complejas.
Según el concepto de máquina, las fresadoras de puente pueden mecanizar materiales muy diversos.

Idoneidad muy alta; son importantes la dinámica, la velocidad del husillo y la evacuación de virutas. Típico para piezas estructurales, placas de máquina, utillajes, carcasas, moldes y componentes aeronáuticos.

Idoneidad alta; requiere rigidez, par del husillo, peso de máquina suficiente, portaherramientas y refrigeración adecuados. Una máquina de puente diseñada para plástico o aluminio no es automáticamente apta para un mecanizado productivo del acero.

Idoneidad alta; la estabilidad del proceso y el par son los aspectos prioritarios.

Idoneidad muy alta; son importantes la evacuación de virutas, el desarrollo de temperatura, una geometría de corte adecuada, la sujeción de la pieza y las velocidades altas.

Idoneidad alta; la aspiración y la estrategia de herramientas o el desgaste de la herramienta son los aspectos prioritarios.

Idoneidad muy alta; un espacio de trabajo grande, una dinámica elevada y una eliminación rápida de material son aquí especialmente importantes.
Una buena estrategia de sujeción reduce el tiempo de preparación, aumenta la seguridad del proceso y mejora la repetibilidad.
De uso universal para garras de sujeción, mordazas, utillajes y medios de sujeción individuales.
Proceso
Un flujo claro, un solo contacto y un proceso de fabricacion bien coordinado.
La pieza se diseña como modelo 3D digital.
En el software CAM se definen las herramientas, los datos de corte, las estrategias de fresado y las trayectorias de herramienta.
El postprocesador traduce las trayectorias de herramienta al código CNC adecuado para la máquina y el control.
Una simulación de la máquina puede detectar colisiones, comprobar los límites de los ejes, evaluar la accesibilidad de la herramienta y verificar las secuencias de mecanizado.
La máquina ejecuta el proceso de mecanizado programado.
Según los requisitos, las piezas pueden medirse durante o después del mecanizado.
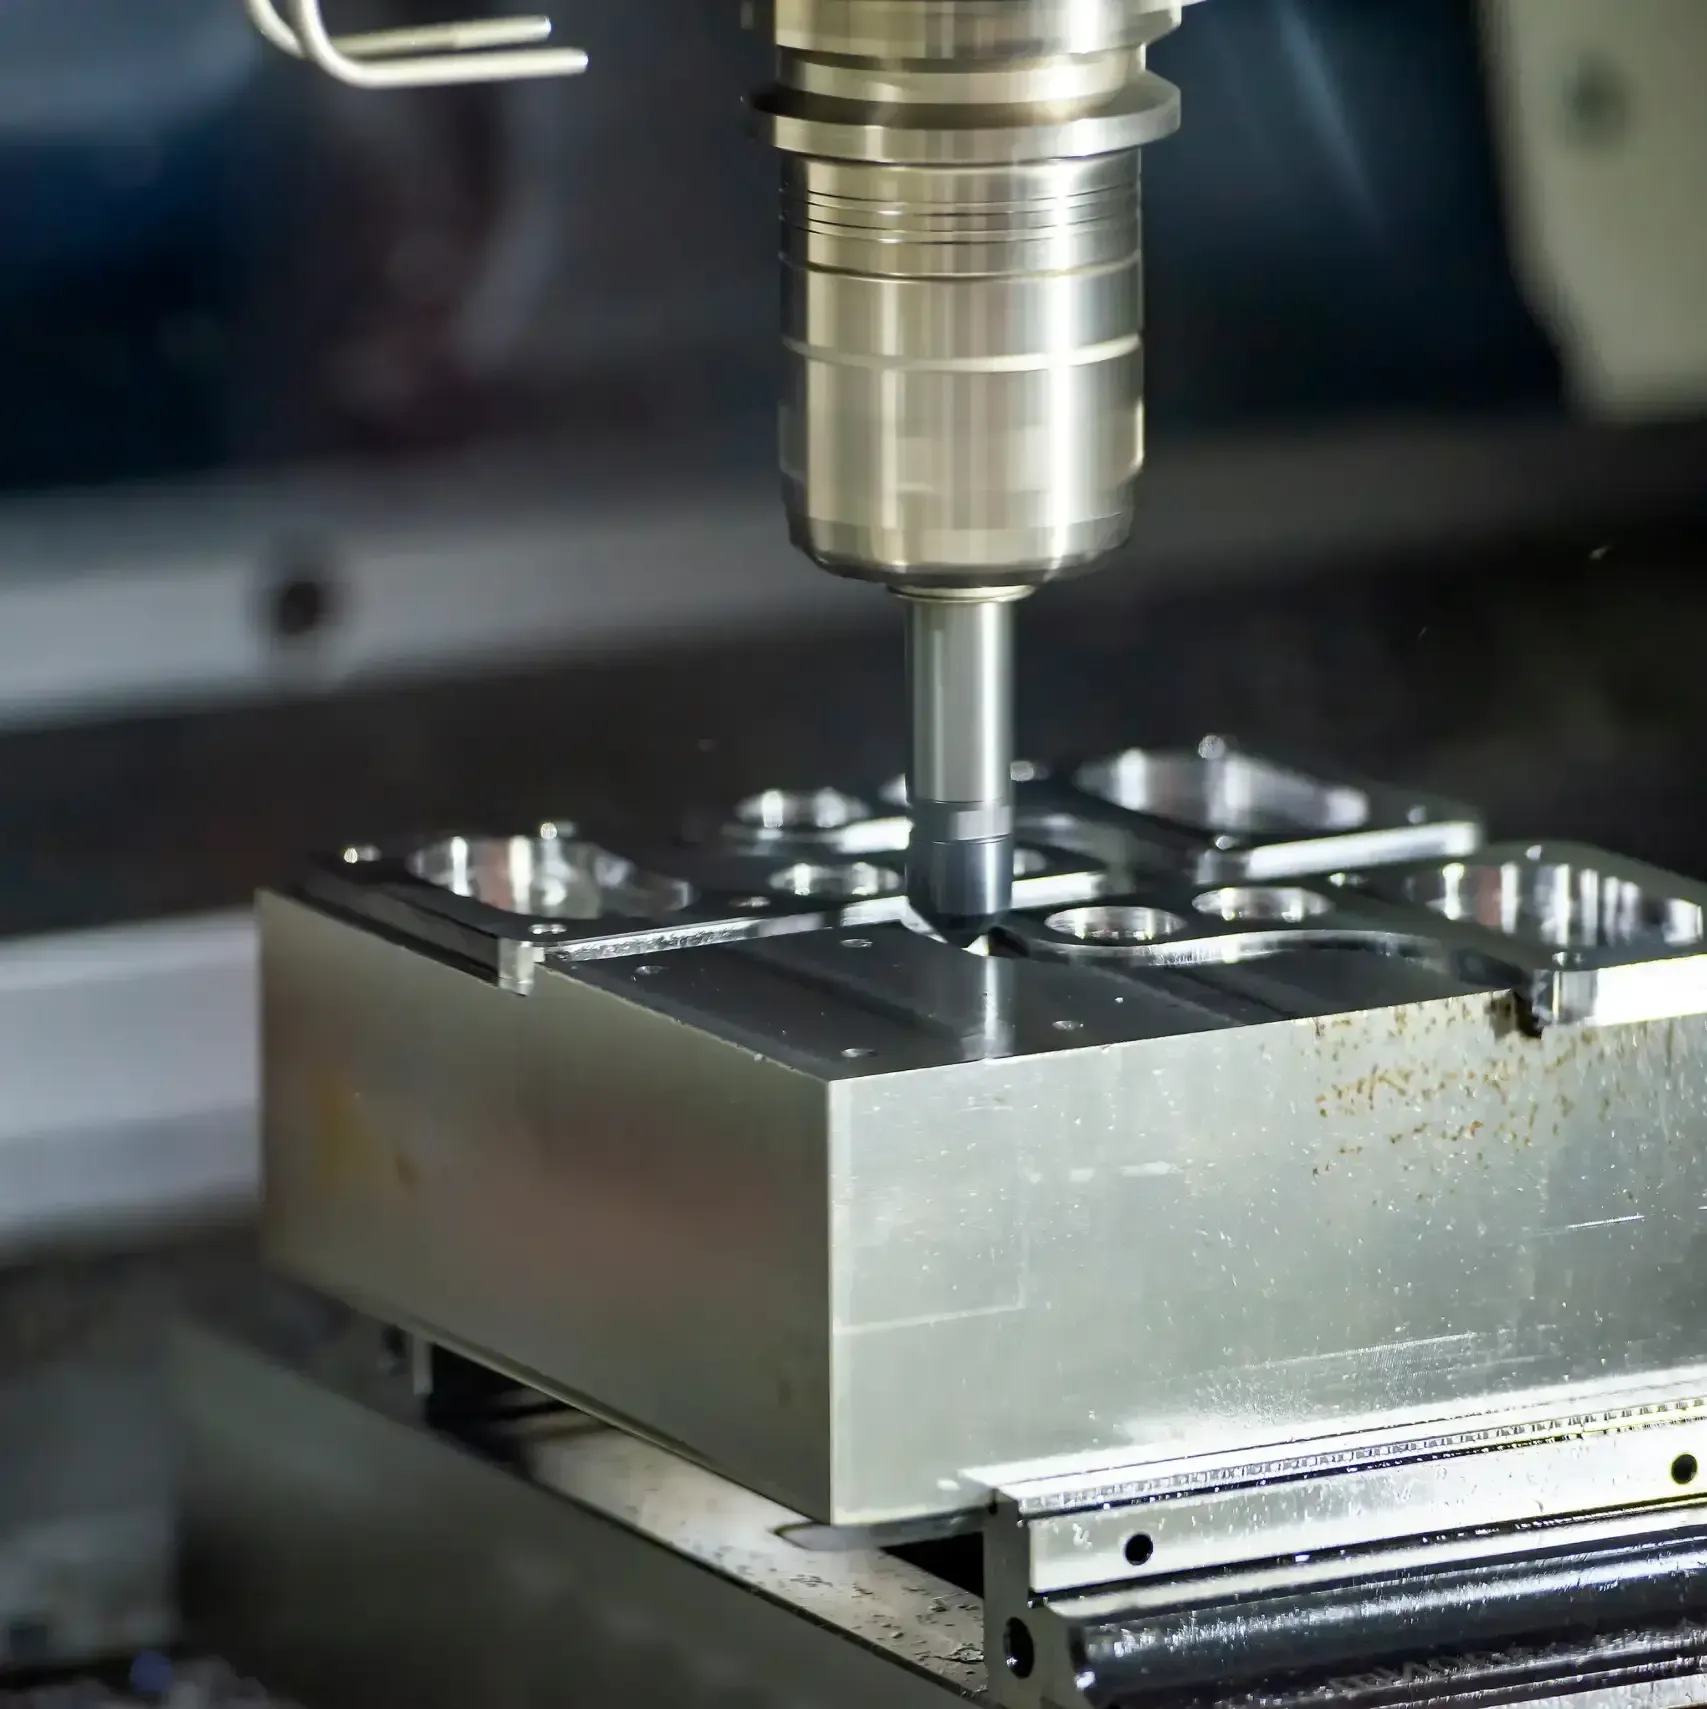
Placas de máquina, bastidores, estructuras base, utillajes, carcasas y piezas estructurales.

Moldes, modelos, componentes de utillaje y geometrías 3D de gran superficie.
Prototipos, maquetas, moldes, piezas estructurales y utillajes.
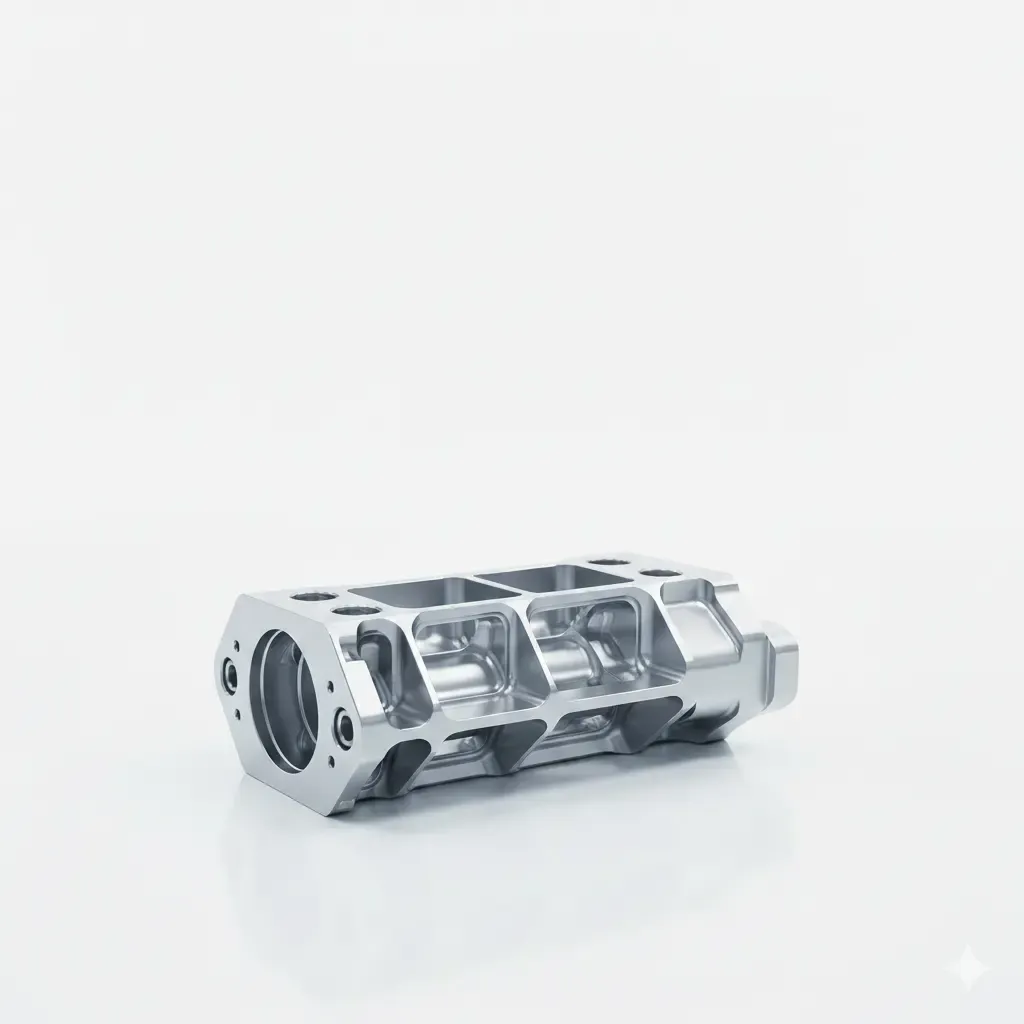
Piezas estructurales grandes y ligeras; son especialmente relevantes el aluminio, el CFRP, las geometrías complejas de 5 ejes y las altas exigencias de seguridad del proceso.

Los fabricantes por contrato suelen necesitar una flexibilidad especialmente alta: materiales distintos, tamaños de pieza cambiantes, cambio rápido de configuración y una técnica de sujeción universal.
Por ello, la máquina de puente no debería diseñarse para una única pieza, sino para un espectro de piezas económicamente relevante.

Las placas grandes y las piezas técnicas de plástico pueden mecanizarse de forma eficiente en máquinas de puente.
Los costes de inversión de una fresadora de puente dependen en gran medida del concepto de máquina individual. Por ello, para una valoración fiable no debe considerarse únicamente el precio de compra.
| Parámetro de análisis | Influencia en la inversión | Por qué |
|---|---|---|
| Espacio de trabajo | Alta | Determina la bancada, el tamaño del puente y la cimentación |
| Rigidez de la máquina | Alta | Repercute directamente en el uso de material y en la construcción |
| Cinemática de 5 ejes | Alta | Ejes, accionamientos y tecnología de control adicionales |
| Potencia del husillo | Media a alta | Una potencia mayor requiere accionamientos y refrigeración más potentes |
| Cambiador de herramientas | Media | Mecánica adicional y almacén de herramientas |
| Técnica de sujeción | Media | Depende del tamaño de la mesa y del sistema de sujeción |
| Control CNC | Media | Depende del alcance funcional y del número de ejes |
| Metrología | Media | Sensórica y software adicionales |
| Automatización | Alta | Robótica, interfaces y técnica de seguridad |
| Construcción especial | Según el proyecto | Depende del concepto de máquina individual |
01
Los costes económicos totales se componen, entre otros, de:
02
La amortización depende en gran medida del proceso de producción. Si, por ejemplo, una nueva solución de máquina ahorra 20 minutos de tiempo de mecanizado o de preparación por pieza y se fabrican varios miles de piezas al año, el tiempo de máquina y de personal ahorrado puede generar ya efectos económicos considerables.
Un análisis de retorno de la inversión realista debería tener en cuenta, como mínimo, el tiempo de mecanizado actual y futuro, la tarifa horaria de la máquina, la cantidad anual, el tiempo de preparación, el personal, el rechazo y el mantenimiento.
La planificación de la máquina abarca más que la mera superficie de instalación. Estos factores deberían tenerse en cuenta lo antes posible.
Puntos de planificación a considerar
Superficie de instalación: máquina más zonas de mantenimiento y manejo
Altura de la nave: puente y accesibilidad
Cimentación: depende de la máquina y del proceso
Suministro eléctrico: potencia de conexión
Aire comprimido: técnica de herramientas y de sujeción
Sistema de refrigeración: depende del material
Aspiración: sobre todo plástico, CFRP, madera
Eliminación de virutas: depende del proceso y del material
Vía de transporte: introducción en la nave
Seguridad: encapsulado, puertas, cortina de luz
Acceso de mantenimiento: los componentes de la máquina deben permanecer accesibles
Proceso
Un flujo claro, un solo contacto y un proceso de fabricacion bien coordinado.
La pieza, el material, la geometría, las tolerancias, la cantidad, el mecanizado actual y el proceso objetivo constituyen el punto de partida.
Sobre esta base definimos el espacio de trabajo, la configuración del puente, el concepto de ejes, el husillo, la técnica de sujeción, la estrategia de herramientas y la automatización.
Incluso antes de construir la máquina pueden estudiarse digitalmente los recorridos de los ejes, la accesibilidad de la herramienta, los espacios de colisión, las posiciones de mecanizado y los tiempos de ciclo.
La mecánica, la máquina y la periferia se coordinan entre sí.
Según el proyecto, esto incluye el control CNC, el control de seguridad, la interfaz de usuario, las interfaces, la metrología y la automatización.
La máquina se monta, se comprueba y se pone en marcha.
Antes de la entrega se comprueban las funciones y los requisitos acordados.
La máquina se instala en el centro de producción y se valida de nuevo.
Si lo desea, acompañamos la transición hacia el funcionamiento productivo.
Un diseño de máquina razonable comienza con unos pocos datos centrales.
Estos datos ayudan a una primera valoración
Material: aluminio, acero, acero inoxidable, plástico, CFRP, GFRP u otro
Dimensiones de la pieza: longitud × anchura × altura
Peso de la pieza en kg
Tolerancia exigida en mm
Cantidad: pieza individual, serie pequeña o serie
Mecanizado: 3 ejes, mecanizado multicara o 5 ejes
Automatización: manual, semiautomatizada o totalmente automatizada
El espacio de trabajo, la cinemática y el husillo se derivan de su pieza, no de valores de catálogo.
Desarrollamos la máquina, el control y la automatización como un sistema coherente.
Lo decisivo es la precisión reproducible en funcionamiento continuo.
La simulación aclara las secuencias de movimiento y los riesgos de colisión ya antes de construir la máquina.
Las interfaces y la técnica de sujeción están preparadas para futuras etapas de automatización.
Claramente definido desde el estudio de viabilidad hasta la aceptación en condiciones de producción.
Certificado según ISO 9001:2015; los requisitos y las aceptaciones quedan documentados.
La capacidad de mantenimiento y de ampliación se incorporan al diseño del sistema desde el principio.
Preguntas frecuentes
Una fresadora de puente es una máquina-herramienta CNC en la que el cabezal de fresado se mueve dentro de una estructura en forma de puente. Esta configuración permite espacios de trabajo especialmente grandes y, por ello, resulta adecuada para placas grandes, piezas estructurales, componentes de máquina y otras piezas de gran volumen.
Un control CNC desplaza la herramienta y los ejes de la máquina siguiendo trayectorias de herramienta programadas. Según la configuración de la máquina, es el puente el que se mueve sobre la pieza, o bien la pieza se desplaza sobre una mesa de máquina bajo el puente.
Una fresadora de puente es una configuración especial de fresadora CNC. Su característica distintiva es la estructura de puente, que permite un espacio de trabajo grande.
Gantry designa una estructura de máquina en forma de puente. En las máquinas gantry, suele ser el puente el que se mueve sobre una pieza fija o mayormente estática.
Según la rigidez de la máquina, el husillo y el diseño del proceso, pueden mecanizarse, entre otros, aluminio, acero, acero inoxidable, plástico, CFRP, GFRP, madera, espumas y materiales para maquetas.
Sí. Para ello, la máquina debe ser suficientemente rígida y disponer de un husillo, un portaherramientas y una refrigeración adecuados para el acero. No toda máquina de puente ligera está diseñada para un mecanizado del acero rentable.
La precisión alcanzable depende de la máquina y del proceso. Además de la precisión de posicionamiento y de la repetibilidad, la rigidez de la máquina, la temperatura, la herramienta, el husillo, la sujeción de la pieza y la estrategia de mecanizado influyen en la precisión real de la pieza.
En la construcción de maquinaria especial industrial pueden realizarse máquinas de puente con recorridos muy grandes. El tamaño adecuado depende de la pieza máxima, del proceso de mecanizado y de la superficie de producción disponible.
Con un puente móvil (sistema gantry), la pieza permanece estacionaria mientras se mueve el puente; esto es especialmente adecuado para piezas pesadas, grandes y largas, así como para el mecanizado de placas, ya que la pieza no debe moverse con alta dinámica.
Con un puente fijo y mesa móvil, en cambio, es la pieza la que se mueve junto con la mesa, de modo que la masa desplazada aumenta con el peso de la pieza. Esta configuración es adecuada para piezas más compactas y fuerzas de proceso elevadas, ya que permite lograr una estructura de máquina muy rígida.
No puede determinarse únicamente en función del material. Además de la potencia y el par, influyen el rango de velocidad, el portaherramientas, el rodamiento del husillo, la refrigeración, la concentricidad y el diámetro de la herramienta.
El material también marca la pauta: en aluminio cuentan sobre todo la velocidad, la dinámica y la evacuación de virutas; en acero y acero inoxidable, el par y la estabilidad del proceso; en plástico, la velocidad y la gestión térmica; y en CFRP/GFRP, la selección adecuada de herramientas y la aspiración.
Ambos sistemas tienen puntos fuertes distintos. Los husillos de bolas ofrecen una precisión muy alta, pero son más adecuados para recorridos limitados. Los accionamientos de cremallera, en una ejecución de calidad, también alcanzan una precisión muy alta y son especialmente adecuados para ejes largos, velocidades de desplazamiento altas y máquinas de puente grandes, además de ofrecer más flexibilidad constructiva.
Qué solución tiene sentido depende del recorrido, la dinámica exigida y el concepto de máquina.
Los motores paso a paso son adecuados para sistemas más pequeños y menos dinámicos, y destacan por su tecnología sencilla, su bajo coste y su buena capacidad de posicionamiento.
Los sistemas en bucle cerrado combinan un accionamiento motorizado con realimentación de posición y reducen así el riesgo de pérdidas de pasos no detectadas. Los servomotores son especialmente adecuados para máquinas industriales con velocidades de eje altas, alta dinámica, grandes masas y procesos de automatización exigentes.
La elección correcta depende de la masa, la aceleración, el recorrido y los requisitos del proceso.
Cinco ejes tienen sentido cuando deben fabricarse geometrías complejas, superficies de forma libre o varias caras de mecanizado sin sujeciones repetidas.
Una mesa de vacío es especialmente adecuada para placas de gran superficie. Las mesas de ranuras en T son más flexibles para garras de sujeción, utillajes o mordazas. Según la máquina, ambos sistemas pueden combinarse.
El coste depende en gran medida del espacio de trabajo, la rigidez de la máquina, el husillo, el sistema de ejes, el control, la técnica de sujeción y la automatización. En el caso de máquinas especiales, debe evaluarse siempre la tarea de fabricación completa.
Las fresadoras de puente generan altas velocidades, herramientas giratorias y, según el proceso, grandes cantidades de virutas o polvo. Por ello, un concepto de máquina seguro suele incluir una carcasa de protección, puertas de acceso enclavadas, un sistema de parada de emergencia, aspiración y evacuación de virutas, supervisión del proceso, control de rotura de herramienta y, en su caso, sistemas de cortina de luz.
El diseño técnico de seguridad concreto debe adaptarse siempre a la máquina y a su finalidad de uso.
El proceso comienza con la pieza y los requisitos de fabricación. A partir de ahí se derivan la cinemática de la máquina, el espacio de trabajo, el husillo, la técnica de sujeción, la automatización y el control. A continuación siguen el diseño, la validación digital, el montaje, la puesta en marcha y la aceptación.
Centro de conocimiento


Las piezas grandes, las altas precisiones o los procesos de producción complejos necesitan una máquina que se adapte a la tarea de fabricación real.
Envíenos su plano, su modelo 3D o los datos más importantes de la pieza. Junto con usted, comprobamos qué configuración de puente, qué espacio de trabajo, qué husillo, qué técnica de sujeción y qué grado de automatización resultan técnica y económicamente adecuados para su aplicación.
Confian en nosotros


Reserva una reunion personal
Contactanos ahora
© assemblean 2026 | Todos los derechos reservados.